Buton Rozet Kalite Kontrol: Seri Üretimde Nasıl Yapılır?
Seri üretimde ters yerleşen bir baskı veya tam kapanmayan bir arka kapak, kontrol geciktiğinde çok sayıda üründe tekrarlanabilir. Buton rozet kalite kontrol süreci; onaylı başlangıç numunesi, üretim sırasında düzenli kontroller ve sevkiyat öncesi doğrulama üzerine kurulmalıdır. Amaç, hatalı ürünü ayırırken aynı hatanın sonraki rozetlerde oluşmasını da önlemektir. Bunun için baskının görünümü kadar metal kapak, koruyucu film ve iğne mekanizması birlikte değerlendirilir.
Kontrole başlamadan önce rozet çapı, tasarım sürümü, sipariş adedi ve kabul edilecek görünüm yazılı olarak belirlenmelidir. Ekranda doğru görünen bir tasarım, kesilip kapatıldığında kenardan kaybolabilir; düzgün görünen bir rozetin arka kapağı ise gevşek kalabilir. Bu nedenle baskı onayı ile bitmiş ürün onayı ayrı aşamalardır. Vizyon Store üzerinden makine veya sarf malzemesi seçerken de kullanılacak kalıp, kesici ve rozet bileşenlerinin uyumu değerlendirilmelidir.
Üretim Başlamadan Önce Numune Nasıl Kontrol Edilir?
Başlangıç numunesi, siparişte kullanılacak gerçek malzemelerle ve üretimde çalışacak ekipmanla hazırlanmalıdır. Farklı kâğıtla alınan prova veya başka çapta üretilen örnek, nihai ürünün kapanmasını doğrulamaz. Tasarım dosyası, kesim şablonu, ön kapak, iğneli arka kapak ve şeffaf koruyucu film aynı ürün sistemi için uygun olmalıdır. Kontrol edilen örnek, müşteri beklentisiyle üretim koşulları arasında ortak bir referans oluşturur.
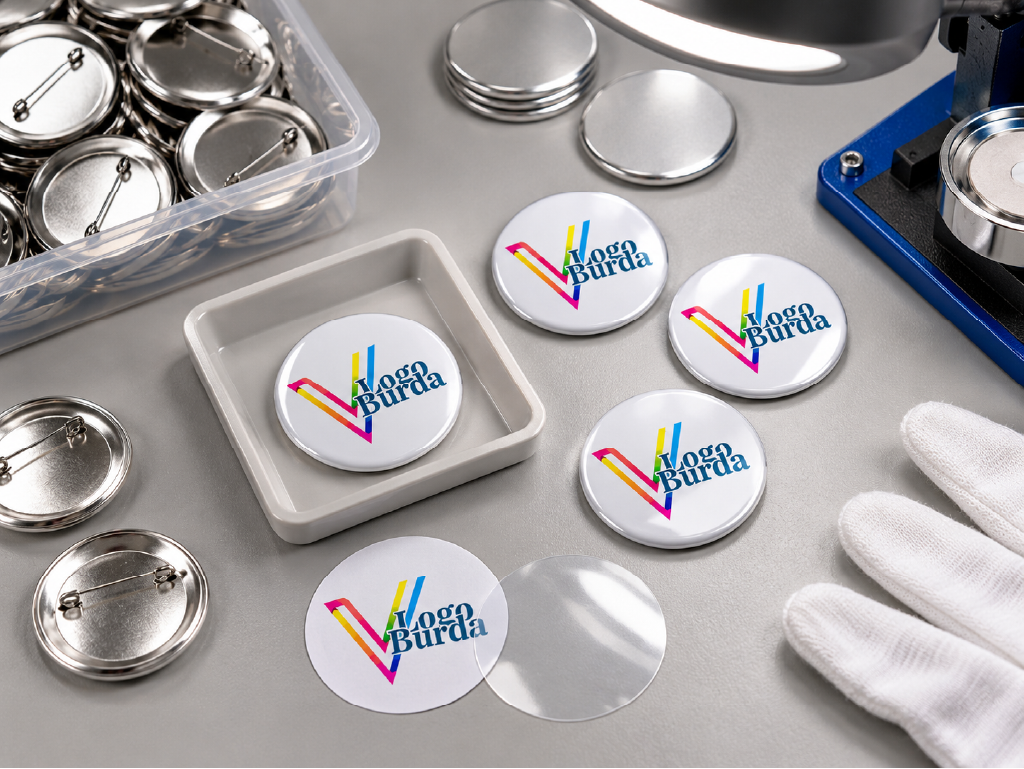
Bir buton rozet kalite kontrol planında numuneyi kimin hazırladığı, kimin onayladığı ve hangi özelliklerin kontrol edildiği açıkça yazılmalıdır. Tasarım değişirse önceki onay geçerli sayılmamalıdır. Onaylı fiziksel örnek temiz bir poşette saklanmalı; dosya sürümü ve üretim tarihiyle ilişkilendirilmelidir. Böylece vardiya veya operatör değiştiğinde karşılaştırma kişisel hafızaya dayanmaz.
Onaylı numune için kabul kriterlerini somutlaştırın: metnin eksiksiz okunması, logonun doğru yönde durması, yüzeyde belirgin çizik bulunmaması ve iğnenin kapanması gibi özellikleri ayrı yazın. Müşteriye özel renk veya konum toleransı varsa bunları da ekleyin. “Güzel görünüyor” şeklindeki bir onay, sonraki anlaşmazlıkta yeterli karşılaştırma sağlamaz. Kabul edilmeyen kusurlara ait fotoğraflar, kontrolü yapan kişilerin aynı ölçütü kullanmasına yardımcı olur.
Baskı yönü ve renk kontrolü
Baskı yönü, rozet takıldığında görselin doğru konumda durmasını ifade eder. Ön yüzdeki yazının düz olması yeterli değildir; tasarımın üst yönü ile arkadaki iğnenin yerleşimi birlikte değerlendirilmelidir. Özellikle yönlü logolar, portreler ve yatay metinlerde küçük dönmeler bile fark edilir. Kontrol, düz baskı kâğıdında başlayıp kapatılmış rozet üzerinde tamamlanmalıdır.
Renk karşılaştırmasında telefon ekranı tek başına kabul referansı olmamalıdır. Onaylı fiziksel baskı, benzer aydınlatmada üretim örneğiyle yan yana incelenmelidir. Buton rozet kalite kontrol sırasında koruyucu filmin parlaklığı ve metal yüzeyin yansıması da dikkate alınmalıdır; ışık değişimi, aynı baskının farklı algılanmasına neden olabilir.
Baskı yönü ve renk kontrolü üretim sürecinde nasıl kontrol edilir?
Önce tasarımın kesim alanı ve kıvrım payı, kullanılan ürünün şablonuyla karşılaştırılır. Yazılar ve önemli logo ayrıntıları kenar kıvrımına taşmamalıdır. Ardından kesilmiş baskı, ön kapağa yerleştirilerek merkezleme kontrol edilir. Arka kapağın iğne yönü sabit bir çalışma referansına göre konumlandırılır. Sabit referans, çalışma masasındaki yerleşim düzeni veya ekipmanın izin verdiği bir yönlendirme yöntemi olabilir.
Bitmiş örnek normal bakış mesafesinde, ardından yakın incelemeyle değerlendirilir. Soluk alanlar, çizgilenme, mürekkep lekesi, eksik harf ve film altında kalan toz aranır. Renk ölçüm cihazı kullanılıyorsa ölçüm koşulları ve kabul toleransı önceden tanımlanmalıdır. Her siparişe uygulanacak tek bir renk farkı sınırı varsayılmamalıdır.
Kontrol sıklığı, hata işaretleri ve düzeltici adımlar
Baskı kontrolü üretim başlangıcında, yeni baskı çıktısına geçildiğinde ve yazıcı ayarı değiştiğinde tekrarlanmalıdır. Kâğıt veya film değişimi de yeni doğrulama gerektirebilir. Buton rozet kalite kontrol kayıtlarında değişikliğin zamanı belirtilirse hatanın hangi ürünleri etkileyebileceği daha kolay belirlenir. Kontrol aralığı, üretim hızı ve önceki hata kayıtları dikkate alınarak daraltılabilir.
- Yazı kenara yaklaşıyorsa kesim merkezlemesini ve tasarımın güvenli alanını kontrol edin.
- Renk tüm örneklerde değişiyorsa baskı ayarını, malzeme değişimini ve fiziksel provayı karşılaştırın.
- Görsel dönüyorsa ön baskıyla arka iğnenin yerleştirme yönünü yeniden doğrulayın.
- Film altında leke görülüyorsa parçaları, çalışma yüzeyini ve malzeme saklama koşullarını inceleyin.
Tekrarlayan hata görüldüğünde üretimi durdurup son uygun kontrolden sonraki grubu ayırın. Ayar düzeltildikten sonra yeni numune onaylanmadan seri üretime devam etmeyin. Uygunluğu doğrulanmayan ürünleri paketlemeye göndermeyin.
Kapanma ve kenar kıvrımı kontrolü
Rozetin ön ve arka kapakları, koruyucu film ve baskı birlikte düzgün kapanmalıdır. Kenarda açıklık, film kırışıklığı veya arka kapakta gevşeklik varsa yalnızca ön yüzün düzgün görünmesi yeterli değildir. Buton rozet kalite kontrol kapsamında birleşimin çevresi incelenmeli; iğnenin açılıp kapanması ve kapalı konumda tutulması ayrıca doğrulanmalıdır.
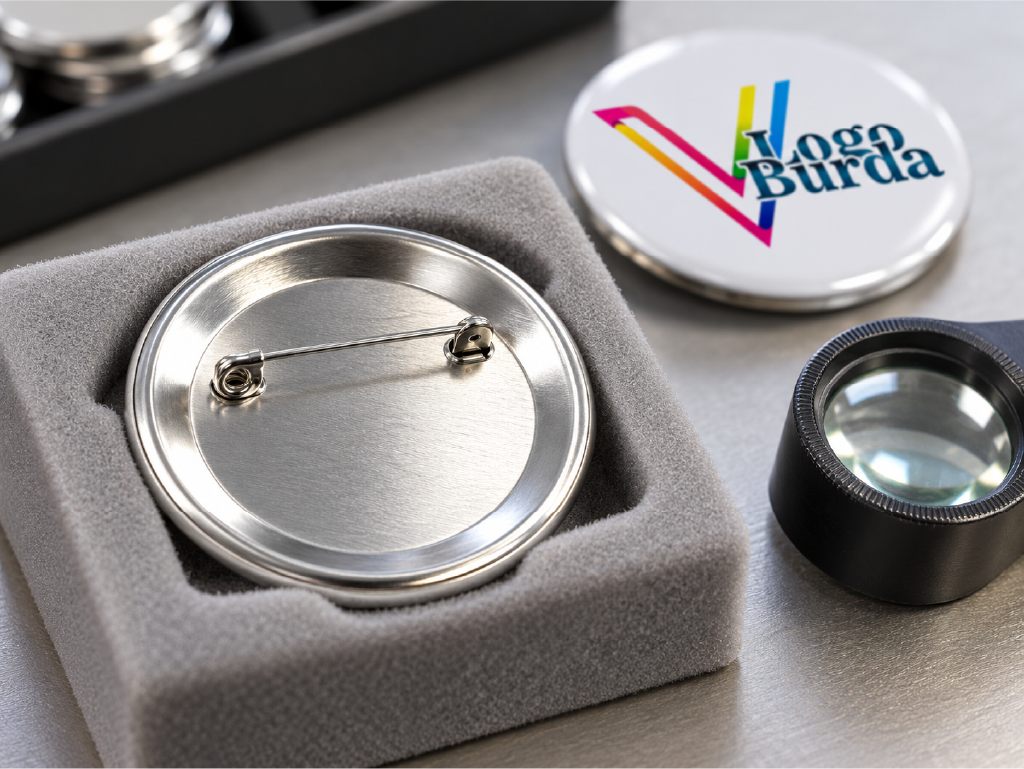
Vizyon Store’un 58 mm iğneli buton rozet sarf malzemesi sayfasında üst metal kapak, nikel kaplamalı çelik iğneli alt kapak ve şeffaf asetat birlikte tanımlanır. Üretim öncesi kontrolde bu bileşenlerin eksiksiz olması ve seçilen ekipmanla uyumu esas alınmalıdır.
Kapanma ve kenar kıvrımı kontrolü üretim sürecinde nasıl kontrol edilir?
Rozeti aydınlık bir yüzey üzerinde çevirerek kenarın tamamını inceleyin. Kıvrımın sürekliliğine, baskının dışarı çıkmasına, film sıkışmasına ve metal yüzeyde şekil bozukluğuna bakın. Arka kapağı hafifçe yoklayarak belirgin oynama olup olmadığını kontrol edin. İğne mekanizmasını kontrollü şekilde açıp kapatın; kapanmayan veya yerinden ayrılan parçayı uygun ürünlere karıştırmayın.
Makine hareketi, kalıp yerleşimi ve malzeme sıralaması üreticinin kullanım talimatıyla karşılaştırılmalıdır. Sorunu çözmek için rastgele baskı kuvveti artırmak, farklı bir kusur oluşturabilir. Buton rozet kalite kontrol değerlendirmesinde önce uygun kalıp, doğru bileşen ve doğru yerleştirme doğrulanmalıdır. Bakım veya ayar sırasında ekipmanın güvenli duruma alınması gerekir.
Numune, kayıt ve kalite doğrulama yöntemi
Başlangıçta arka arkaya alınan birkaç örneğin aynı sonucu vermesi, tek bir düzgün üründen daha anlamlıdır. Numune adedi siparişin riskine ve işletmenin kontrol planına göre belirlenmelidir. Kayıtta makine, kalıp çapı, malzeme partisi, operatör ve bulunan kusur yer almalıdır. Hatalı numune fotoğrafı, özellikle kenar açıklığı ve film kırışıklığında karşılaştırmayı kolaylaştırır.
Uzman notu: Bir rozeti elle yoklamak, ölçülmüş bir dayanım testinin yerine geçmez. Çekme kuvveti, dayanıklılık veya özel kullanım şartı isteniyorsa yöntem ve kabul sınırı sipariş öncesinde tanımlanmalıdır. Günlük görsel kontrolle doğrulanamayan performans için test yapılmadan kesin uygunluk beyanı verilmemelidir.
Yeni numune uygun bulunduğunda düzeltme kaydedilmeli, ayrılan ürünlerin durumu ayrıca sonuçlandırılmalıdır. Buton rozet kalite kontrol formunda yalnızca “ayar yapıldı” yazması yeterli değildir; yeniden kontrolün sonucu ve üretime devam onayı da bulunmalıdır.
Kontrol için açılan, sökülen veya zorlanan numuneleri ayrıca işaretleyin. Özellikle dayanım denemesinde kullanılan bir ürün, görünümü düzgün kalsa bile teslim edilecek ürünlere geri konulmamalıdır. Ölçüm gerekiyorsa kullanılan cihazın uygunluğu ve doğrulama durumu kaydedilmelidir. Bitmiş rozet çapıyla baskı kesim çapını karıştırmayın; kenarda kıvrılacak malzeme nedeniyle bunlar aynı ölçü olmayabilir. Doğru kesim ölçüsü için ilgili ürünün şablonu esas alınmalıdır.
Seri Üretim Sırasında Buton Rozet Kalite Kontrol Nasıl Sürdürülür?
Seri rozet üretiminde kalite kontrol, başlangıç onayından sonra da sürmelidir. Üretim ilerledikçe kesim merkezlemesi değişebilir, kalıba kir taşınabilir veya malzeme karışabilir. Aynı tasarımın farklı ölçülerde üretildiği işlerde karışma riski artar. Her ölçü ve tasarım, ayrı üretim grubu olarak izlenmeli; ara kontroller bu gruplarla ilişkilendirilmelidir.
Periyodik numune alma
Periyodik numune, üretimin belirli noktalarında ürün seçilip tanımlı özelliklerin kontrol edilmesidir. Rozet üretiminde numune kontrol sıklığı için her işletmeye uyan tek bir sayı yoktur. Yeni kurulan süreçte daha sık kontrol yapılabilir; kararlı üretimde aralıklar kayıtlarla değerlendirilir. Malzeme, kalıp veya operatör değişimi olduğunda başlangıç doğrulaması tekrarlanmalıdır.
Buton rozet kalite kontrol sırasında yalnızca üstte duran, kolay ulaşılabilen ürünleri seçmekten kaçının. Kontrol edilen örnekler farklı üretim zamanlarını temsil etmelidir. Sevkiyat öncesindeki parti kabul örneklemesi ise ayrıca planlanır. NIST’in kabul örneklemesi açıklaması, rastgele seçilen örneklerle parti hakkında kabul veya ret kararı verildiğini belirtir. Bu yöntem, partideki her ürünün kusursuz olduğunu kanıtlamaz.
Periyodik numune alma üretim sürecinde nasıl kontrol edilir?
İş emrine başlangıç, ara kontrol ve değişiklik sonrası kontrol noktaları eklenmelidir. Aşağıdaki tablo, işletmenin kendi verileriyle uyarlayabileceği örnek bir süreç içi plandır. Bir standart örnekleme tablosu veya istatistiksel parti kabul planı değildir. Adet ve süre sınırlarından hangisi önce dolarsa kontrol yapılması, uzun süre doğrulamasız çalışmayı önleyebilir.
| Kontrol noktası |
Örnek uygulama |
Kontrol odağı |
| Üretim başlangıcı |
İlk 5 ürünü inceleme |
Baskı, yön, kapanma |
| Kararlı üretim |
100 üründe veya 30 dakikada 3 örnek |
Referansla karşılaştırma |
| Malzeme veya ayar değişimi |
Yeniden başlangıç onayı |
Değişikliğin etkisi |
| Hata sonrası |
Sıklaştırılmış kontrol |
Düzeltmenin doğrulanması |
Sayılar küçük bir atölye için başlangıç örneğidir. Yüksek hacimli, yeni veya sık hata veren üretimde daha sık kontrol gerekebilir. Buton rozet kalite kontrol aralığı, yalnızca üretim hızını artırmak amacıyla uzatılmamalıdır.
Kontrol sıklığı, hata işaretleri ve düzeltici adımlar
Ara kontrolde kusur bulunduğunda son uygun kontrolün saati ve ürün sayacı belirlenir. Bu noktayla hata tespiti arasındaki ürünler incelemeye ayrılır. İzlenebilirlik zayıfsa daha geniş bir grubun kontrol edilmesi gerekebilir. Ayırma işlemi fiziksel olarak yapılmalı; şüpheli ürünler, uygun ürünlerle aynı kutuda bekletilmemelidir.
Kusur giderildikten sonra kısa bir deneme üretimi kontrol edilir. Tekrarlayan yön kayması, artan film kırışıklığı veya arka kapak gevşekliği görülüyorsa süreç kararlı kabul edilmemelidir. Buton rozet kalite kontrol kararında, düzeltmenin işe yaradığını gösteren yeni kayıt aranmalıdır. Operatörün değişikliği bilmesi ve aynı yöntemi uygulaması da doğrulanmalıdır.
Fire oranının kayıt altına alınması
Fire takibi için önce sayılan şey netleştirilmelidir. Uygunsuz ürün, yeniden işlenebilen ürün ve geri kazanılamayan fire aynı anlama gelmez. Bir rozette hem baskı hem kapanma kusuru bulunabilir. Bu ürün toplam uygunsuz ürün hesabında bir kez, kusur türü analizinde iki ayrı başlıkta değerlendirilebilir. Böylece raporlanan oranlar yanlış yorumlanmaz.
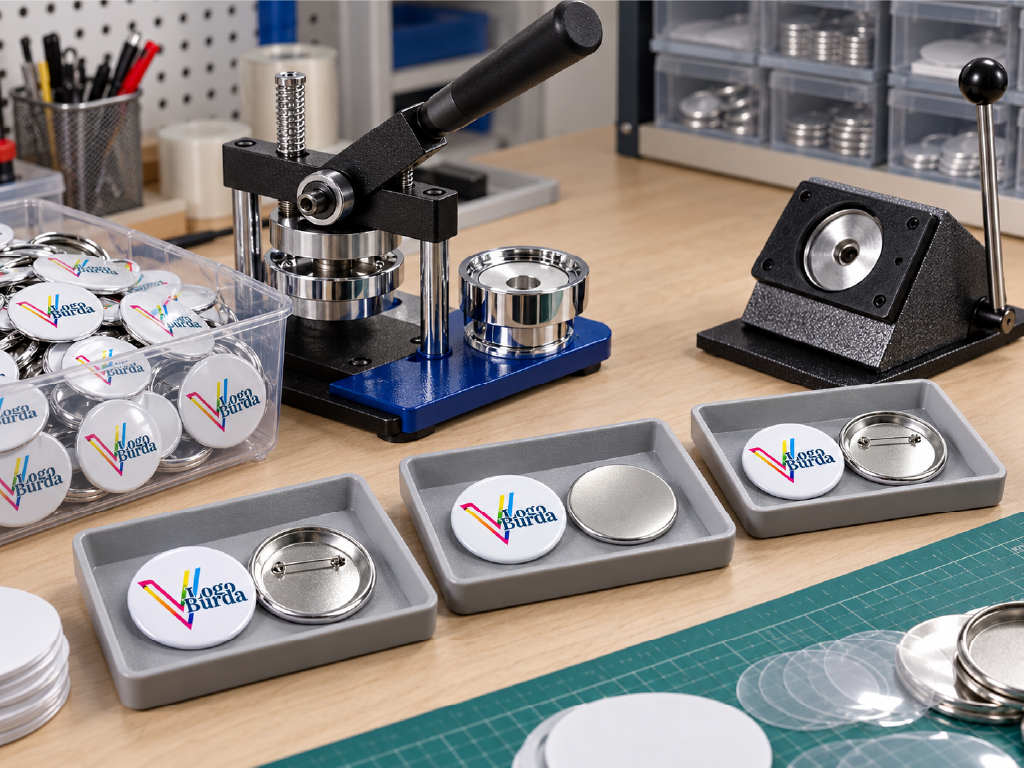
Buton rozet kalite kontrol raporunda uygunsuz ürün oranı, uygunsuz ürün adedinin toplam üretilen ürün adedine bölünüp 100 ile çarpılmasıyla hesaplanabilir. Örneğin 1.000 rozette 24 uygunsuz ürün varsa oran %2,4’tür. Bunların 9’u kurtarılamayan fireyse nihai ürün fire oranı %0,9 olur. Bu hesap, ayrı izlenmesi gereken baskı kâğıdı veya film kaybını içermez.
Fire oranının kayıt altına alınması üretim sürecinde nasıl kontrol edilir?
Üretim kaydında toplam adet, uygun adet, yeniden işleme ayrılan adet ve geri kazanılamayan fire ayrı tutulmalıdır. Yeniden işlenen ürün, kontrolden geçtikten sonra uygun adede aktarılmalıdır; iki kez sayılmamalıdır. Başlangıç denemeleri de kayıtsız bırakılmamalı, seri üretim kayıplarından ayrı gösterilmelidir. Aksi hâlde kurulum sorunu ile devam eden üretim sorunu birbirine karışır.
Oran tek başına neden göstermez. Kusurları baskı kayması, renk farkı, film kırışıklığı, kapanma sorunu ve iğne arızası gibi gruplara ayırmak gerekir. Buton rozet kalite kontrol takibinde aynı sorun belirli bir malzeme partisiyle tekrarlanıyorsa tedarik edilen bileşenler; farklı partilerde aynı makinede tekrarlanıyorsa ekipman ve yöntem incelenmelidir.
Numune, kayıt ve kalite doğrulama yöntemi
Kayıtlar sipariş numarası, tarih, tasarım sürümü ve kullanılan malzeme partisiyle ilişkilendirilmelidir. Kontrol sorumlusu, kusur türü, ayrılan miktar, düzeltici işlem ve tekrar kontrol sonucu aynı kayıt üzerinden izlenebilmelidir. Düzeltme sonrasında benzer üretim koşulları karşılaştırılarak sorunun azalıp azalmadığı değerlendirilmelidir. Sadece toplam fireye bakmak, kusur türündeki değişimi gizleyebilir.
Malzeme ambalajında parti numarası bulunmuyorsa işletme içinde giriş tarihi ve tedarik kaydıyla bağlantılı bir takip kodu oluşturulabilir. Farklı teslimatları tek kutuda karıştırmadan önce bu bağlantıyı koruyun. Kutular arasında aktarma yapıldığında takip bilgisi de aktarılmalıdır. Böylece sorun belirli bir sarf grubuyla ilişkiliyse bütün stok hakkında tahminde bulunmak yerine ilgili malzeme ve üretim kayıtları üzerinden inceleme yapılabilir.
Sevkiyat öncesinde onaylanan ürün adedi, tasarım ve ambalaj düzeni kontrol edilmelidir. Paketleme sırasında çizilme veya iğne takılması oluşmaması için ürünler uygun biçimde yerleştirilmelidir. Düzenli yürütülen buton rozet kalite kontrol süreci; numune onayını, üretim takibini ve teslim edilecek ürünün doğrulanmasını birbirine bağlar. Kontrolün değeri, kaydın sonraki siparişte kullanılabilmesiyle artar.
Sıkça Sorulan Sorular
Toplu buton siparişinde baskı hataları nasıl kontrol edilir?
Önce onaylı fiziksel numuneyle karşılaştırma yapılır. Yazı doğruluğu, logo yönü, kesim merkezi, renk tutarlılığı ve film altındaki lekeler incelenir. Kontrol, kapatılmış rozet üzerinde de tekrarlanır; sorun görülen üretim grubu ayrılarak hatanın yayılımı belirlenir.
Rozet üretiminde numune kontrol sıklığı ne olmalıdır?
Üretim adedi, süreç kararlılığı ve hata geçmişine göre belirlenmelidir. Başlangıçta, değişikliklerden sonra ve tanımlı ara noktalarda kontrol yapılır. Yeni malzeme veya tekrarlayan kusur varsa sıklık artırılır. Sabit bir adet, her sipariş için yeterli kabul edilmez.
Rozetin arka kapağında gevşeklik varsa ne yapılmalıdır?
Etkilenen grup ayrılmalı; kalıp, malzeme uyumu ve yerleştirme sırası incelenmelidir. Üretici talimatına göre düzeltme yapıldıktan sonra yeni numune doğrulanmalıdır. Gevşekliği devam eden ürünler uygun kabul edilmemeli, zorlayarak düzeltme yapılmamalıdır.
Buton rozet üretiminde kabul edilebilir fire oranı kaçtır?
Her üretim için geçerli tek bir oran yoktur. Hedef, ürün yapısı ve işletme verileriyle belirlenir. İşletmenin fire hedefiyle müşterinin ürün kabul kriterleri farklıdır. Düşük fire oranı, hatalı bir ürünün sevk edilmesini haklı çıkarmaz.
Numuneler uygunsa bütün sipariş hatasız sayılır mı?
Hayır. Numune incelemesi, seçilen örnekler ve uygulanan plan kapsamında bilgi verir. Bütün ürünler hakkında kesin kusursuzluk garantisi oluşturmaz. Buton rozet kalite kontrol için süreç takibi, uygun örnekleme ve riskli özelliklere yönelik ek kontroller birlikte değerlendirilmelidir.
Üretiminize Uygun Rozet Sistemi İçin Vizyon Store ile İletişime Geçin
Siparişinizde doğru rozet çapını, uyumlu sarf malzemesini ve üretim hacmine uygun ekipmanı birlikte değerlendirmek, kontrol sürecini baştan kurmanızı kolaylaştırır. Vizyon Store’da buton rozet makinelerini inceleyebilir; seçiminizi mevcut ekipmanınız, hedef adediniz ve kullanacağınız ürün tipi üzerinden değerlendirebilirsiniz. İlk kez üretim yapacaksanız makine, kalıp ve kesicinin hangi parçalarla birlikte kullanılacağını siparişten önce netleştirmeniz yararlı olur.
Buton rozet kalite kontrol planınıza uygun bir ürün seçimi için rozet ölçüsünü, tasarım örneğini, yaklaşık üretim miktarını ve mevcut makine bilgilerinizi paylaşabilirsiniz. Baskılı ürün talebiniz varsa numune beklentinizi, teslim tarihini ve paketleme ihtiyacınızı da belirtin. Bu bilgiler, talebinizin daha doğru değerlendirilmesine yardımcı olur. Ürün uyumluluğu hakkında bilgi almak veya siparişinize uygun seçenekleri görüşmek için Vizyon Store ile iletişime geçin. Böylece teklif ve ürün seçimi aşamasında üretiminiz açısından önemli ayrıntıları birlikte netleştirebilirsiniz.
Görseller temsilidir ve yapay zekâ kullanılarak oluşturulmuştur.