Rozet kenarının düzgün kapanmaması, asetatın kırışması veya pres kolunun zorlanması, üretime devam etmeden önce kontrol edilmesi gereken işaretlerdir. Buton kalıbı bakımı, kalıptaki kalıntıların temizlenmesini, parçaların doğru oturduğunun doğrulanmasını ve aşınmanın izlenmesini kapsar. Ancak her hata kalıptan kaynaklanmaz; yanlış kesilmiş kâğıt, üst üste yerleşmiş metal kapaklar ve uyumsuz sarf malzemeleri de benzer belirtiler oluşturabilir. Sağlıklı yaklaşım, sorunu tek bir nedene bağlamak yerine kalıp, pres ve malzeme ilişkisini birlikte değerlendirmektir.
Vizyon Store’da sunulan Rozetmatik 58 mm buton kalıbı, A, B ve üst kalıp olmak üzere üç ana parçadan oluşur. Kontrol sırasında bu parçaların eşleşmesi ve makineye uygun yerleşimi önemlidir. Aşağıdaki uygulamalar genel bir bakım çerçevesidir; sökme yöntemi, yağlama noktaları ve ayar değerleri kullanılan modelin üretici talimatıyla belirlenmelidir.
Buton Kalıbında Hangi Sorunlar Görülür?
En sık karşılaşılan belirtiler; kalıp içinde ürün kalması, kenarın tek tarafta açık olması, baskıda iz oluşması ve hareketin sertleşmesidir. Bunların değerlendirilmesinde hatanın başlangıç zamanı yol gösterir. Sorun sarf değişiminden sonra ortaya çıktıysa malzeme uyumu; uzun bir üretim sonunda arttıysa kalıntı birikimi; kalıp değişiminden hemen sonra başladıysa montaj öncelikle incelenmelidir. Böylece buton kalıbı bakımı, rastgele müdahaleler yerine gözlenen belirtiye göre yürütülür.
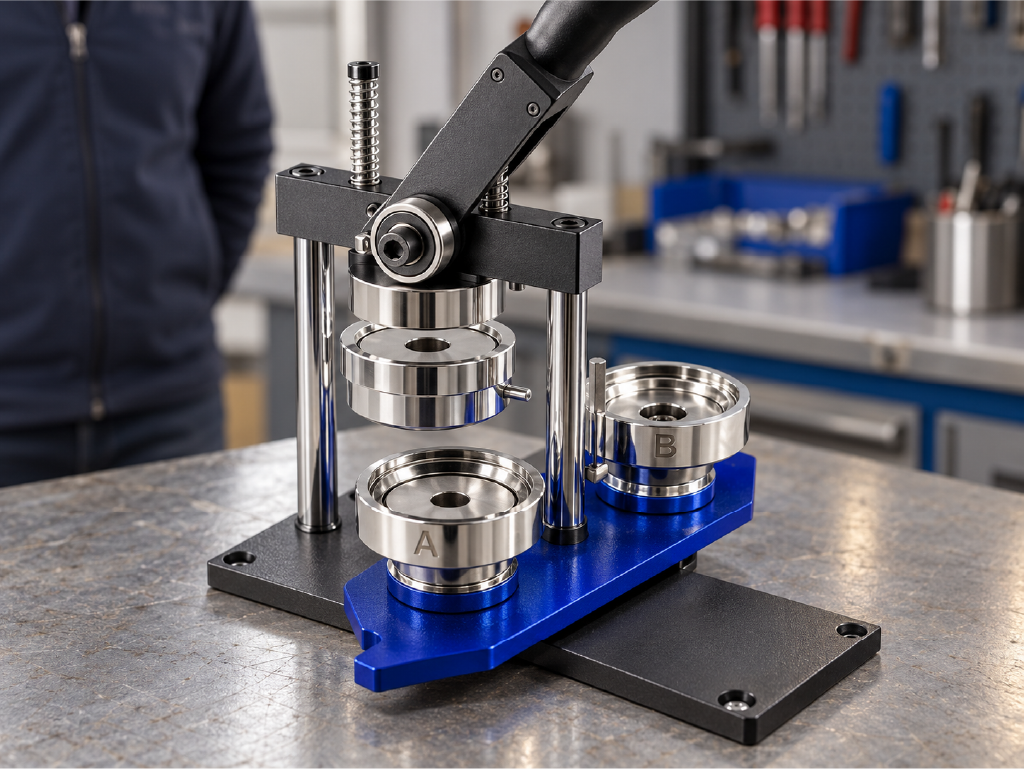
İlk kontrolü üretim durdurulmuşken yapın. Manuel makinede kolun istemeden hareket etmesini önleyin. Elektrikli veya pnömatik sistemlerde yalnızca düğmeyi kapatmak yeterli olmayabilir; enerji kaynakları ayrılmalı, depolanmış enerji güvenli biçimde giderilmeli ve izolasyon doğrulanmalıdır. OSHA’nın bakım sırasında tehlikeli enerjinin kontrolüne ilişkin rehberi bu yaklaşım için resmî bir referanstır. Bu ABD kaynağı Türkiye’deki yükümlülüklerin yerine geçmez; işletmenin risk değerlendirmesi ve üretici talimatı ayrıca uygulanır.
| Belirti |
İlk kontrol |
Uygun adım |
| Kenarın açık kalması |
Sarf uyumu ve katman sayısı |
Doğru parçalarla numune üretin. |
| Yüzeyde tekrarlayan iz |
Kalıntı ve temas yüzeyi |
Temizleyip izi yeniden değerlendirin. |
| Kolun zorlanması |
Sıkışmış parça ve yerleşim |
Zorlamadan durdurup kontrol edin. |
| Tek taraflı kapanma |
Kalıbın oturması ve merkezleme |
Montajı talimata göre doğrulayın. |
| Temizlik sonrası süren hata |
Aşınma ve parça hasarı |
Teknik değerlendirme isteyin. |
Kalıp içerisinde biriken kâğıt ve metal kalıntıları
Kesimden kalan kâğıt lifleri, asetat parçaları ve metal kapaklardan ayrılan küçük kalıntılar çalışma yüzeylerinde birikebilir. Özellikle görünmesi zor halka aralıkları kontrol edilmelidir. Rozet kalıbı temizliği sırasında amaç, kirleri yüzeye zarar vermeden uzaklaştırmaktır. Yumuşak, kuru ve tüy bırakmayan bezle erişilebilir alanları silin; uygun yumuşak fırçayla gevşek parçaları alın. Sert bir cisimle kazıma yapmak, giderilmeye çalışılan sorundan daha kalıcı bir yüzey hasarı oluşturabilir.
Kalıntının tekrar tekrar aynı yerde oluşması yalnızca temizlik eksikliği olarak değerlendirilmemelidir. Metal sarfın kenar durumu, kâğıt kesiminin düzgünlüğü ve kullanılan asetatın uyumu incelenmelidir. Herhangi bir parça yerinden ayrılmış görünüyorsa üretime dönmeden önce kaynağını belirleyin. Bu yaklaşım, buton kalıbı bakımı sırasında temizlenen bölgenin kısa sürede yeniden kirlenmesini ve aynı hatanın devam etmesini önlemeye yardımcı olur.
Kalıp içerisinde biriken kâğıt ve metal kalıntıları üretim sürecinde nasıl kontrol edilir?
Kontrolü aynı ışık altında, aynı sırayla yapın: önce üst kalıbın erişilebilir yüzeyi, ardından A ve B parçalarının yuvaları, son olarak taşıyıcı çevresi. Parçaları yalnızca üreticinin izin verdiği şekilde çıkarın. Kuru temizlik temel başlangıçtır; kimyasal kullanımı model onayı gerektirir. Tecre’nin kendi makineleri için yayımladığı buton makinesi bakım açıklaması da yumuşak, kuru bezle temizliğin önemini vurgular. Bu markanın yağlama ürünleri veya periyotları Rozetmatik için doğrudan reçete sayılmamalıdır.
Kontrol sıklığı, hata işaretleri ve düzeltici adımlar
Pratik bir başlangıç planı olarak vardiya başında, ürün değişiminde ve vardiya sonunda görsel kontrol yapılabilir. Yoğun üretimde ara kontroller eklenir; kesin aralık üretim adedi ve gözlenen kirlenmeye göre belirlenir. Yeni bir iz, beklenmeyen sürtünme veya kalıp içinde kalan parça görüldüğünde planlanan zamanı beklemeyin. Durdurun, güvenli erişimi sağlayın, kalıntıyı alın ve kontrol numuneleriyle yeniden başlayın. Hata sürerse temizliği tekrarlamak yerine sarf ve kalıp durumunu birlikte değerlendirin.
Temizlikten önce ve sonra aynı noktadan fotoğraf almak, işlemin gerçekten hangi kalıntıyı giderdiğini gösterir. Örneğin kenardaki lifler temizlendiği hâlde ürün yüzeyinde aynı iz kalıyorsa farklı bir neden araştırılmalıdır. Buton kalıbı bakımı kaydına yalnızca yapılan işlemi değil, gözlenen değişikliği de ekleyin. Bu küçük ayrıntı, sonraki operatörün aynı müdahaleyi sonuç almadan tekrarlamasını önler.
Hizalama ve sıkışma problemleri
Buton kalıbı hizalama kontrolünde üst parça ile alt yuvanın çalışma konumunda doğru eşleşmesi aranır. Taşıyıcının konumuna ulaşmaması, kalıp altında kalıntı bulunması veya parçanın tam oturmaması tek taraflı kapanmaya neden olabilir. Ancak kâğıt üzerindeki tasarımın merkezden kayması aynı durum değildir: baskı dosyası ve kesim şablonu da incelenmelidir. Mekanik hizalama ile görsel tasarım merkezlemesini ayırmak, gereksiz makine ayarlarını azaltır.
Sıkışmayı daha fazla kuvvet uygulayarak çözmeye çalışmayın. Üst üste gelen kapaklar veya çift asetat, kalıba beklenenden fazla malzeme yükleyebilir. Pres kolunu zorlamak yerine üretimi durdurun. Üreticinin güvenli çıkarma yöntemi yoksa parçayı tornavidayla kaldırmaya veya kalıbı gelişigüzel sökmeye çalışmayın. Buton kalıbı bakımı kapsamında çözülemeyen sıkışmalar, makine modeli ve hata fotoğraflarıyla teknik değerlendirmeye aktarılmalıdır.
Hizalama ve sıkışma problemleri üretim sürecinde nasıl kontrol edilir?
Önce makinenin sabit, düz bir yüzeyde bulunduğunu ve kalıp oturma alanının temizliğini doğrulayın. Montaj bağlantılarını kullanım talimatına göre kontrol edin; belirtilmeyen tork veya strok değerleri uygulamayın. Ardından doğru çapta, aynı seriden ve tek katmanlı sarflarla deneme üretimi yapın. Her denemede yalnızca bir değişkeni değiştirin. Temizlik, malzeme ve ayarı aynı anda değiştirmek, hatanın gerçek nedenini ve başarılı müdahaleyi belirlemeyi güçleştirir.
Kâğıt kalınlığı için tüm preslere uygulanabilecek tek bir gramaj önermek yerine üreticinin sarf koşullarını esas alın. Yeni baskı kâğıdı veya asetat denendiğinde mevcut ayarı koruyarak küçük bir doğrulama partisi üretin. Buton kalıbı bakımı sonrasında kullanılan sarf değişmişse başarılı sonuç yalnızca temizlikle açıklanamaz; kayıt, hangi malzeme kombinasyonunun sorunsuz çalıştığını da göstermelidir.
Numune, kayıt ve kalite doğrulama yöntemi
Başlangıç için ardışık beş numune kontrolü kullanılabilir; bu sayı evrensel bir standart değildir ve işletmenin kalite planına göre artırılabilir. Numunelerde çevresel kapanmayı, yüzey izini, asetat yerleşimini ve arka parçanın bütünlüğünü inceleyin. Kalıp kodunu, sarf lotunu, operatörü ve yapılan işlemi kaydedin. Onaylı numuneyle karşılaştırma, buton kalıbı bakımı sonrasındaki değerlendirmeyi kişisel yorumdan çıkarır. Düzelme birkaç üründen sonra kayboluyorsa seri üretime geçmeden önce tekrar inceleme gerekir.
Kalıbın Kullanım Ömrü Nasıl Uzatılır?
Kullanım ömrünü etkileyen başlıca etkenler, malzeme uyumu, çalışma düzeni, saklama koşulları ve aşırı zorlamanın önlenmesidir. Her kalıp için geçerli sabit bir üretim adedi verilemez. Çap, yapı, kullanım yoğunluğu ve geçmiş müdahaleler birlikte değerlendirilmelidir. Buton kalıbı bakımı için ayrılan kısa kontrol süreleri, sorunların büyük partilere yayılmadan fark edilmesini sağlar. Amaç yalnızca kalıbı korumak değil, kabul edilebilir ürün kalitesini düzenli biçimde sürdürebilmektir.
Makine ile sarfı birlikte seçmek bu yaklaşımın temelidir. Vizyon Store’un buton rozet makineleri ve kalıpları arasından seçim yaparken ürün çapını, kullanım amacını ve mevcut presle uyumu kontrol edin. Aynı nominal çap, farklı sistemlerde otomatik uyumluluk anlamına gelmez. Siparişten önce makine modelini ve sarf türünü paylaşmak, yanlış parça kullanımından kaynaklanan sorunları azaltmak için yararlıdır.
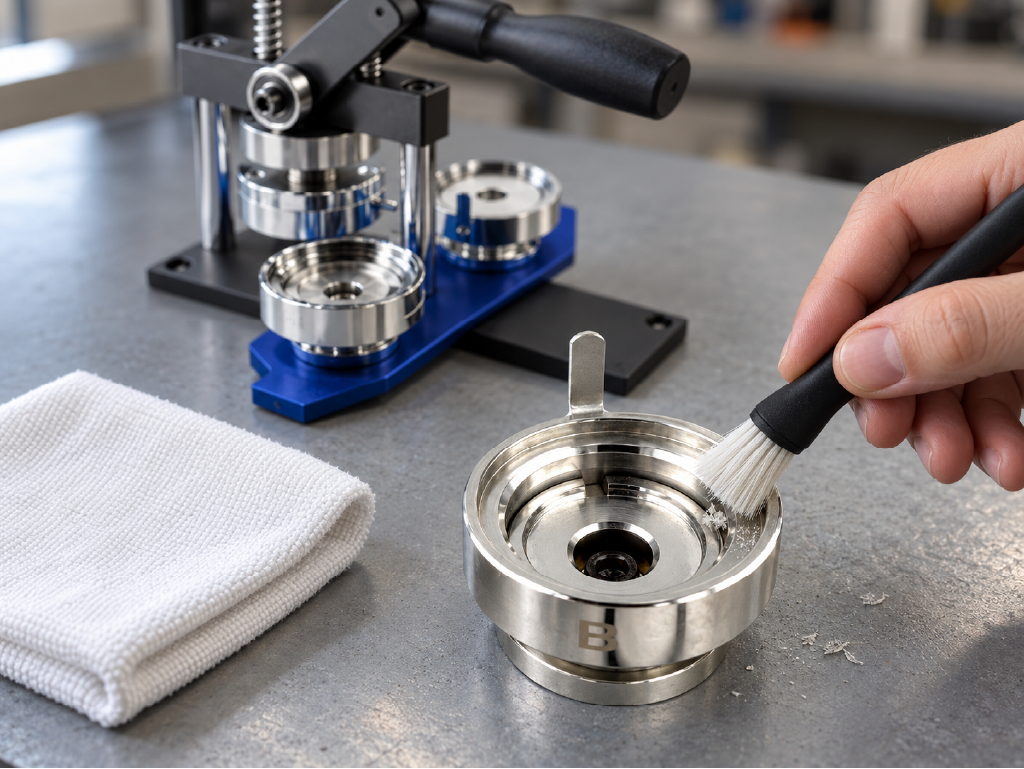
Birden fazla kişinin çalıştığı atölyelerde bakım sorumluluğunu açıkça belirleyin. Vardiya devrinde son kontrolün zamanı, kullanılan set ve varsa bekleyen sorun paylaşılmalıdır. Buton kalıbı bakımı işlemlerinin aynı yöntemle yürütülmesi, farklı operatörlerin farklı temizlik malzemeleri kullanmasını önler. Ortak kontrol listesi kısa, anlaşılır ve üretim alanında erişilebilir olmalı; gereksiz bürokrasi oluşturmadan önemli bulguları kaydetmelidir.
Doğru temizlik ve saklama yöntemi
Temizlik sonunda erişilebilir yüzeylerde kâğıt lifi ve metal kalıntısı kalmadığını kontrol edin. Üretici izin vermedikçe kalıbı suya batırmayın; çözücü, aşındırıcı sünger veya genel amaçlı sprey kullanmayın. Yağlama gerekiyorsa yalnızca belirtilen noktaya, belirtilen ürün ve miktarla uygulayın. Şekillendirme yüzeylerine gelişigüzel yağ sürmek baskıya taşınabilir ve yeni kir birikimine neden olabilir. Yağlama ile rozet kalıbı temizliği ayrı işlemler olarak yönetilmelidir.
Kullanılmayan parçaları temiz ve kuru bir ortamda, birbirine çarpmayacak şekilde muhafaza edin. A, B ve üst kalıbı aynı set olarak tanımlayın; farklı çapları ayrı bölmelerde tutun. Koruyucu kutunun içi de temiz olmalıdır. Nemli bir bezle silinmiş parçayı kapalı kutuya hemen yerleştirmek uygun değildir. Buton kalıbı bakımı kayıtlarında uzun süreli saklama tarihini ve yeniden kullanım öncesi kontrolü belirtmek, özellikle dönemsel üretim yapan işletmelerde faydalıdır.
Doğru temizlik ve saklama yöntemi üretim sürecinde nasıl kontrol edilir?
Basit bir kontrol listesinde kullanılan bez ve fırça, temizlenen bölgeler, varsa onaylı yağlama işlemi ve saklama yeri yer alabilir. Kutudan çıkarılan kalıpta nem, korozyon izi veya darbe belirtisi aranmalıdır. Çalışma alanı çok tozluysa kapaklı muhafaza tercih edin; tozu kalıbın dar aralıklarına taşıyabilecek uygulamalardan kaçının. Bakım malzemelerini üretim sarflarıyla aynı kutuda tutmayın. Temizlik ekipmanının kirli olması, doğru yöntem uygulansa bile yüzeye yeniden kalıntı taşınmasına yol açabilir.
Kontrol sıklığı, hata işaretleri ve düzeltici adımlar
Saklama kontrolünü her kaldırma ve yeniden kullanım aşamasına ekleyin. Uzun süre bekleyen setlerde periyodik kontrol aralığını ortamın nemine ve önceki bulgulara göre düzenleyin. Korozyon, yapışkan kalıntı veya hareketli bölümde sertleşme görülürse üretime başlamayın. Uygunluğu doğrulanmış temizlik yöntemini uygulayın; yüzey bozulması devam ediyorsa teknik inceleme isteyin. Buton kalıbı bakımı kapsamında pası zımparalamak ya da yüzeyi parlatmak, ölçü ve temas geometrisini değiştirebileceğinden kullanıcı müdahalesi olarak önerilmez.
Aşınma belirtilerinin erken tespiti
Tekrarlayan çizgiler, kenar kapanmasındaki düzensizlik ve parçalar arasında artan boşluk aşınma şüphesi doğurabilir. Bunlar tek başına kesin teşhis değildir; sarf değişimi veya yanlış montaj benzer sonuçlar verebilir. Önce temizlik ve uyumluluk doğrulanmalı, ardından aynı koşullarda numune karşılaştırması yapılmalıdır. Çatlak, kırık veya belirgin deformasyon görülürse kalıp kullanım dışına ayrılmalıdır. Şüpheli parçaları sağlam setlere karıştırmamak, hatanın başka üretimlere taşınmasını engeller.
Uzman notu: Temizliğe rağmen aynı bölgede yinelenen hata, daha fazla pres kuvvetiyle telafi edilmemelidir. İz konumu, kullanılan sarf, montaj durumu ve kalıp yüzeyi birlikte incelenmelidir. Bu aşamada buton kalıbı bakımı, kullanıcı temizliğinden teknik değerlendirmeye geçer. Gerekirse üreticinin ölçülerine göre kontrol yapılır; göz kararı düzeltme veya taşlama uygulanmaz. Kalıp değişimi kararı, görünüm kadar doğrulanmış ürün kalitesi ve mekanik durum üzerinden verilmelidir.
Aşınma belirtilerinin erken tespiti üretim sürecinde nasıl kontrol edilir?
Yeni veya doğrulanmış sağlam setle üretilen bir referans numuneyi saklayın. Sonraki numuneleri benzer ışık ve açı altında bununla karşılaştırın. Hatalı üründeki izi fotoğraflarken kalıbın yönünü de kaydedin; böylece aynı bölgedeki tekrarlar izlenebilir. Ölçüm gerekiyorsa uygun, doğrulanmış ölçüm ekipmanı ve üretici kabul sınırları kullanılmalıdır. Her model için ortak bir boşluk, kuvvet veya yüzey toleransı tanımlamak doğru değildir.
Numune, kayıt ve kalite doğrulama yöntemi
Kayıtta üretim adedi, hata türü, etkilenen numune sayısı, uygulanan işlem ve kontrol sonucu bulunmalıdır. Örneğin “beş numunenin ikisinde aynı kenar açıklığı” ifadesi, “kalıp kötü basıyor” notundan daha kullanışlıdır. Bu verileri zaman içinde karşılaştırarak müdahale sıklığındaki artışı izleyin. Buton kalıbı bakımı sonrasında yeniden başlayan üretimin ilk partisini ayrıca kontrol edin. Tek bir başarılı ürün, sorunun kalıcı biçimde giderildiğini göstermeye yetmez.
Buton Kalıbı Bakımı İçin Uygulanabilir Bir Kontrol Düzeni
Üretime başlamadan önce kalıp setini ve sarf eşleşmesini doğrulayın; çalışma sırasında yeni hata belirtilerini takip edin; bitişte temizlik ve kayıt işlemini tamamlayın. Bu üç aşama, kontrolü operatörün hafızasına bırakmadan sürdürmeyi sağlar. Temiz, doğru yerleşmiş ve doğrulanmış numuneler üreten bir set için gereksiz ayar yapmayın. Hata ortaya çıktığında ise son başarılı kontrolden sonraki ürünleri inceleme için ayırarak teslimat kalitesini koruyun.
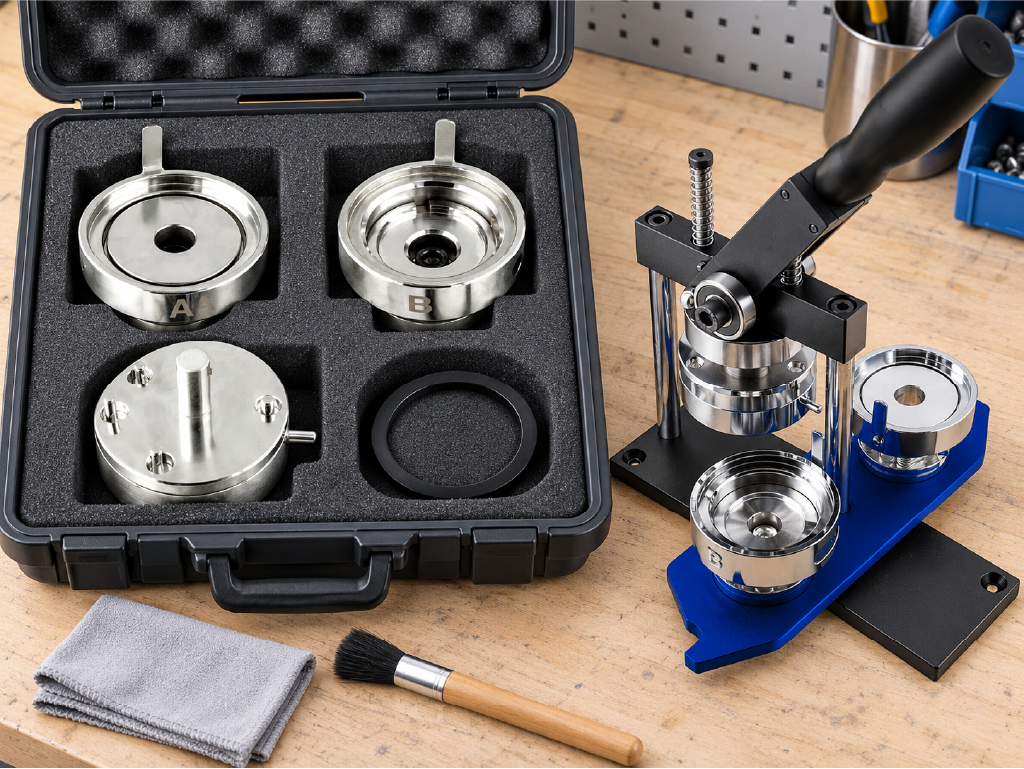
İyi planlanmış buton kalıbı bakımı, kalıbın durumunu ve ürün kalitesini aynı kayıt içinde görünür kılar. Düzenli bakımın başarısı sadece daha rahat çalışan bir presle değil, daha az tekrar eden hata ve tutarlı kapanma kalitesiyle değerlendirilmelidir. Tekrarlayan sorunlarda makine, kalıp, kesici ve sarf malzemesinin birlikte incelenmesi, doğru parça veya teknik destek ihtiyacının belirlenmesini kolaylaştırır.
Sıkça Sorulan Sorular
Buton kalıbı bakımı ne sıklıkla yapılmalı?
Görsel kontrolü üretim başlangıcına, ürün değişimine ve bitişine yerleştirebilirsiniz. Ayrıntılı bakım ve yağlama sıklığı ise üretici talimatına, üretim yoğunluğuna ve gözlenen duruma göre belirlenir. Tüm modeller için geçerli sabit bir adet veya süre yoktur.
Rozet kalıbı temizliği için alkol kullanılabilir mi?
Üretici açıkça onaylamadıkça kullanmayın. Kimyasallar kaplamayı, yağlanmış bölgeleri veya sarfın yüzey kalitesini etkileyebilir. İlk tercih erişilebilir alanların kuru, yumuşak bezle temizlenmesidir; kalıcı kir için modele uygun yöntem sorulmalıdır.
Buton pres kalıbı sıkıştığında ne yapmalıyım?
Üretimi durdurun, istemsiz hareketi önleyin ve modelin güvenli çıkarma talimatını izleyin. Zorlama veya sivri aletle müdahale yapmayın. Sıkışmanın tekrarında katman sayısı, kâğıt kalınlığı, sarf uyumu ve kalıp yerleşimi birlikte kontrol edilmelidir.
Rozetin kenarı neden tam kapanmıyor?
Uyumsuz sarf, hatalı kesim, fazla katman, kalıntı veya hizalama problemi etkili olabilir. 58 mm buton rozet sarfları gibi ürünleri seçerken çapın yanında makine uyumunu da doğrulayın. Temizlik sonrası hata sürerse teknik inceleme gerekir.
Rozet kalıbı sorunu her zaman kalıp değişimi gerektirir mi?
Hayır. Kalıntı, yanlış montaj veya malzeme uyumsuzluğu giderildiğinde sorun çözülebilir. Buna karşılık çatlak, deformasyon ya da doğrulanmış aşınma varsa kullanım durdurulmalı; onarım veya değişim uygunluğu üretici tarafından değerlendirilmelidir.
Üretiminize Uygun Kalıp ve Sarf Seçimi İçin Vizyon Store’a Ulaşın
Üretiminizde tekrarlayan sıkışmalar, düzensiz kenar kapanmaları veya yüzey izleriyle karşılaşıyorsanız doğru başlangıç, kullandığınız sistemin bütününü tanımlamaktır. Makine modelini, kalıp çapını, ürettiğiniz rozet ya da açacak türünü ve sorunun ne zaman başladığını paylaşmanız, ihtiyacınızın daha net anlaşılmasını sağlar. Buton kalıbı bakımı konusunda bilgi alırken mevcut parçaların fotoğraflarını ve hatalı numuneleri de hazırlayın; böylece temizlik, uyumluluk veya yeni kalıp ihtiyacı hakkında daha somut sorular yöneltebilirsiniz.
Vizyon Store’un buton üretim ürünlerini inceleyerek manuel ve pnömatik makine seçeneklerini, kalıpları ve sarf malzemelerini karşılaştırabilirsiniz. Yeni üretime başlayacak işletmeler için makine, kalıp ve kesicinin birlikte değerlendirilmesi; mevcut üretimde ise kullanılan parçaların uyumunun doğrulanması önemlidir. Ürün seçimi ve teklif talebiniz için Vizyon Store ile iletişime geçin. Üretim hedefinizi, planladığınız adedi ve mevcut ekipmanınızı paylaşarak ihtiyacınıza uygun seçenekler hakkında bilgi isteyin. Satın alma kararınızı yalnızca çapa göre değil, tüm sistemin uyumuna ve kullanım amacına göre verin.
Görseller temsilidir ve yapay zekâ kullanılarak oluşturulmuştur.