Buton rozet tasarım ölçüsü, yalnızca ürünün üzerinde yazan çap değildir. Baskının metal kapağın kenarına kıvrılabilmesi, kesimde boşluk oluşmaması ve yazıların önden okunabilmesi için dosyada farklı sınırlar bulunur. Doğru hazırlık; seçilen ürünün şablonunu edinmek, görselleri gerçek baskı boyutunda kontrol etmek, önemli öğeleri güvenli alana yerleştirmek ve üretime geçmeden önce monte edilmiş numuneyi değerlendirmekle başlar. Ekranda dengeli görünen bir tasarım, bu kontroller yapılmadığında rozet üzerinde eksik, bulanık veya merkezden kaymış görünebilir.
Vizyon Store'daki 58 mm buton rozet sarf ürünü; üst metal kapak, iğneli alt metal kapak ve şeffaf asetat içerir. Bu tip demonte ürünlerde tasarım, baskılı kâğıdın kapak çevresine sarılması dikkate alınarak hazırlanır. Montajlı UV baskı ürünlerinde ise uygulama yöntemi farklıdır. Dosyaya başlamadan önce hangi ürün ve baskı tekniğinin kullanılacağını belirlemek, yanlış şablonla çalışmayı önler.
Rozet Tasarımında Ölçü Nasıl Hesaplanır? Buton Rozet Tasarım Ölçüsü İçin Temel Kurallar
Önce bitmiş rozet çapını, ardından üretici şablonundaki baskı sınırını ve kâğıt kesim çapını öğrenin. Aynı nominal çapı taşıyan farklı makinelerde kesici, kapak geometrisi veya sarf yapısı değişebilir. Bu nedenle buton rozet tasarım ölçüsü için internette bulunan rastgele bir şablonu doğrudan kullanmak yerine seçilen ürünün güncel çizimini esas alın. Vizyon Store ürün açıklamalarındaki trase bilgileri, uygun çizim şablonunu istemek veya doğrulamak için başlangıç noktasıdır.
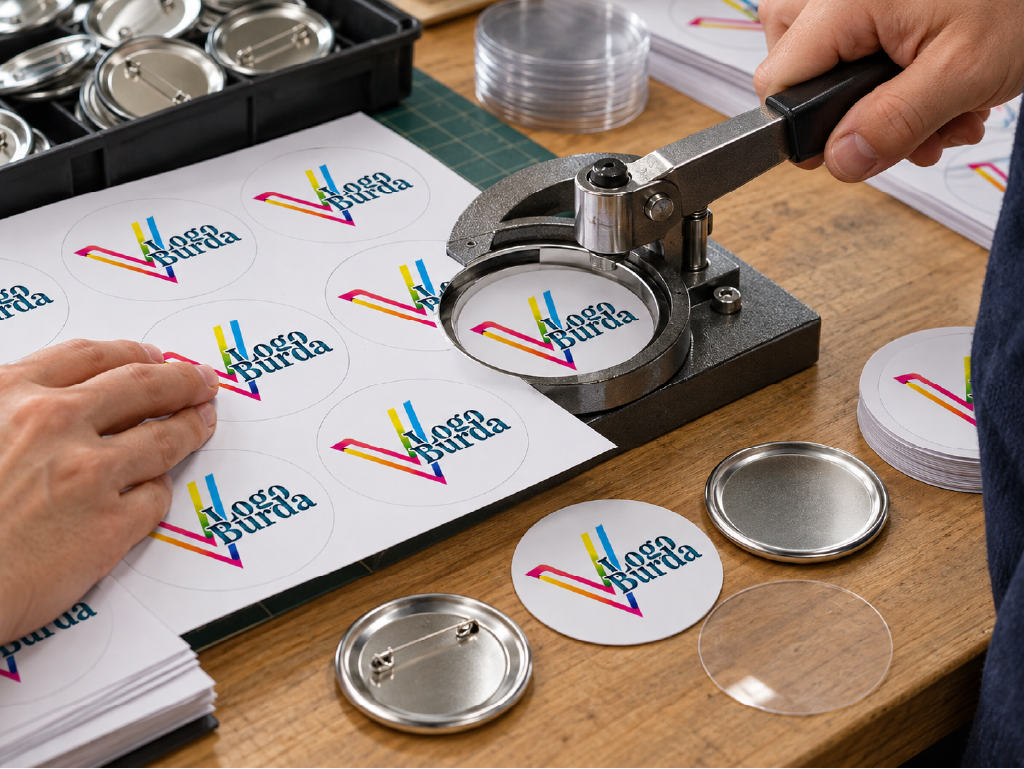
Hesaplamayı üç aşamada yapın: kullanılabilir ön yüzü tanımlayın, kıvrım için ayrılan çevresel bölgeyi belirleyin, son olarak kesilecek kâğıdın toplam çapını kontrol edin. Şablonun ölçü birimini milimetre olarak koruyun. Tasarımı başka programa aktarırken belge boyutu ve ölçek değişmemelidir. Özellikle PDF açılışında sayfa kutusu ile çizim sınırının karıştırılması, doğru hazırlanmış dosyanın yanlış büyüklükte basılmasına neden olabilir.
Görünen alan, kıvrım alanı ve kesim çizgisi
Görünen alan, monte edilmiş rozetin önden algılanan yüzüdür. Kıvrım alanı, baskılı kâğıdın metal kapağın yanlarına ve arkasına dönen bölümüdür. Kesim çizgisi ise kâğıdın fiziksel olarak kesileceği dış sınırı gösterir. Arka plan şablonda belirtilen baskı ve taşma sınırına uzanmalı; isim, logo veya tarih gibi önemli bilgiler kıvrım bölgesine yerleştirilmemelidir. Bazı şablonlarda mürekkep kaplamasının dış kesim çizgisinden önce bitmesi istenebilir; üreticinin çizimi bu ayrıntıda belirleyicidir.
Buton bleed ifadesi, genellikle taşma veya sarma için bırakılan alanı anlatır; ancak üreticiler terimi farklı sınırlar için kullanabilir. Bu yüzden şablondaki çizgilerin açıklamasını okuyun. Örneğin yalnızca hesap yöntemini göstermek amacıyla 58 mm ön yüz ve 70 mm kâğıt kesim çapı varsayılırsa, çevresel fark her tarafta 6 mm olur. Bu değer, Vizyon Store ürünleri için doğrulanmış kesim ölçüsü değildir; gerçek buton tasarım ölçüsü ilgili kalıp ve kesiciye göre alınmalıdır.
| Bölge |
İşlev |
Dosyada uygulanacak kontrol |
| Görünen alan |
Önden görülen tasarım yüzeyi |
Görsel denge ve merkezleme |
| Güvenli alan |
Kritik içeriğin korunması |
Yazı ve logoların içeride kalması |
| Kıvrım alanı |
Kâğıdın kapak çevresine sarılması |
Arka planın şablona uygun devamı |
| Kesim çizgisi |
Kâğıdın kesileceği dış sınır |
Kesici çapı ve gerçek baskı ölçeği |
Görünen alan, kıvrım alanı ve kesim çizgisi üretim sürecinde nasıl kontrol edilir?
Rozet baskı şablonu, tasarım programında ayrı bir kılavuz katmanına alınmalı ve istemeden değiştirilemeyecek şekilde kilitlenmelidir. Ön yüz, merkez ve kesim sınırını aynı eksende tutun. Baskıdan önce kılavuzların üretim dosyasına görünür şekilde aktarılmadığını doğrulayın. Kesim işaretleri gerekiyorsa bunların yeri, kesiciyle çalışan kişinin kullanacağı düzene göre ayrıca belirlenmelidir. Kılavuz çizgilerinin rozet yüzeyinde basılması, dosyanın son kontrolünde yakalanabilecek bir hatadır.
Çıktıyı gerçek boyutta alın ve kesilecek dairenin çapını fiziksel olarak ölçün. Yazıcıdaki sayfaya sığdırma seçeneğini kapatın; gerekirse ölçüm için ayrı bir test çizgisi kullanın. İlk kesilmiş parçayı kapağa yerleştirip numuneyi monte edin. Buton rozet tasarım ölçüsü, ancak baskı, kesim ve montaj birlikte değerlendirildiğinde doğrulanır. Çerçeve gibi merkeze duyarlı tasarımlarda küçük kaymalar daha görünür olduğundan, numune kontrolü özellikle önemlidir.
Kontrol sıklığı, hata işaretleri ve düzeltici adımlar
Ölçü kontrolünü her yeni iş başlangıcında, kalıp veya kesici değişiminde ve dosya revizyonundan sonra tekrarlayın. Uzun üretimlerde ara numune sıklığını adet, ekipman kararlılığı ve hata riskine göre belirleyin. Beyaz kenar, asimetrik çerçeve, kıvrıma kaçan yazı veya düzgün sarılmayan kâğıt hata işaretidir. Önce çıktı ölçeğini ve kesici merkezlemesini inceleyin; ardından şablon uyumunu kontrol edin. Sorunun kaynağı belirlenmeden yalnızca tasarımı büyütmek, başka bölgelerde yeni hatalar oluşturabilir.
Logo ve yazılar için güvenli alan
Buton güvenli alan, önemli öğelerin kıvrım ve yerleşim sapmalarından etkilenmesini azaltan iç bölgedir. Bu alanın çapı her ürün için aynı değildir. Logonun yalnızca merkezinin içeride olması yeterli olmaz; tüm harfler, semboller ve logonun kurumsal boşluğu sınır içinde kalmalıdır. Buton rozet tasarım ölçüsü belirlenirken güvenli alanı, görünen ön yüzün tamamıyla eşitlemeyin. Kenara yaklaşan içerik, önden okunabilir kalsa bile yandan bakıldığında biçim değiştirebilir.
Küçük rozetlerde uzun kurum adları, ince karakterler ve çok satırlı açıklamalar okunabilirliği azaltır. Metni küçültmeden önce ifadeyi kısaltmayı, gereksiz satırları çıkarmayı ve kontrastı artırmayı deneyin. Tek bir evrensel minimum punto vermek doğru değildir; yazı tipi, baskı yöntemi ve yüzey parlaklığı birlikte değerlendirilmelidir. Dairesel yazıda başlangıç ve bitiş noktaları da güvenli sınırın içinde bulunmalıdır. QR kod kullanılacaksa çevresindeki boşluk korunmalı ve bitmiş rozet üzerinde farklı telefonlarla okutma denemesi yapılmalıdır.
Logo ve yazılar için güvenli alan üretim sürecinde nasıl kontrol edilir?
Önce kritik içerikleri ayrı katmanda toplayın; ardından güvenli alan kılavuzuna göre konumlarını inceleyin. Kılavuzu gizleyerek tasarımın görsel dengesini tekrar kontrol edin. Matematiksel merkez ile görsel merkez her zaman aynı görünmeyebilir; ancak optik düzeltmeler güvenli sınırları ihlal etmemelidir. Buton rozet tasarım ölçüsü değişirse yazıları oransal küçültmekle yetinmeyin. Daha küçük çap için satır sayısı, harf aralığı ve logo yerleşimini yeniden düzenleyin.
Fontları PDF içinde gömün veya teslim şartları gerektiriyorsa yazıları eğrilere dönüştürün. Eğriye çevrilmemiş düzenlenebilir ana dosyayı saklayın. Türkçe karakterleri, telefon numaralarını ve tarihleri dışa aktarılmış PDF üzerinden yeniden okuyun. Tasarımın kaydedildiği programdaki görünüm, teslim dosyasının doğruluğunu tek başına kanıtlamaz. Dosyayı başka bir görüntüleyicide açmak, font değişimi veya eksik öğe gibi sorunların fark edilmesini kolaylaştırır.
Numune, kayıt ve kalite doğrulama yöntemi
Onaylı numuneyi iş kodu, dosya sürümü, ürün çapı ve onay tarihiyle eşleştirin. Kayıtta logo yerleşimi, yazı okunabilirliği ve kenar boşlukları için kabul edilen görünümü belirtin. Buton rozet tasarım ölçüsü revize edildiğinde önceki onayı yeni dosyaya taşımayın. Farklı isim veya unvan içeren serilerde en uzun metni ayrıca prova edin. Üretim ekibinin doğru sürümü kullanabilmesi için eski dosyaları ayrı klasörde tutun ve güncel teslim dosyasını açık biçimde adlandırın.
Baskı Kalitesini Hangi Dosya Ayarları Etkiler?
Baskı kalitesi; çözünürlük, kaynak görsel, renk yönetimi, fontlar ve dışa aktarma ayarlarının birlikte doğru seçilmesine bağlıdır. Yalnızca dosyaya 300 DPI yazmak yeterli değildir. Düşük çözünürlüklü bir görüntü bu değerle kaydedildiğinde kaybolan ayrıntılar kendiliğinden geri gelmez. Buton rozet tasarım ölçüsü ile piksel boyutu arasında doğru ilişki kurmak, özellikle fotoğraflı rozetlerde netliği korur. Vektörel logo ve yazılar ise rasterleştirilmedikleri sürece farklı ölçülere daha sağlıklı uyarlanabilir.
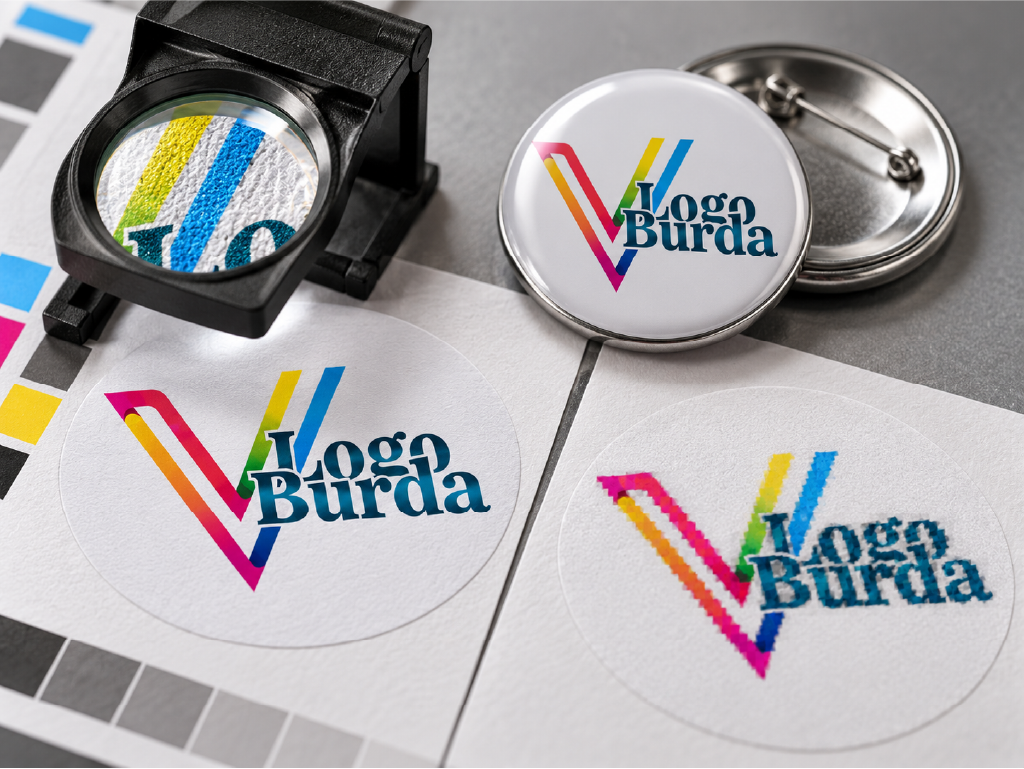
Çözünürlük, renk modu ve görsel kalitesi
PPI, görüntünün bir inçte içerdiği piksel sayısını; DPI, baskı cihazının nokta üretimini ifade eder. Günlük kullanımda rozet baskı çözünürlüğü için DPI denilse de görsel dosyasındaki hesap PPI üzerinden yapılır. ABD Government Publishing Office baskı hazırlık rehberi, renkli ve gri tonlu fotoğraflarda gerçek çıktı boyutunda 300 PPI yaklaşımını açıklar. Bu genel baskı önerisi, rozete özel kesim veya güvenli alan standardı değildir.
Piksel hesabı için milimetre cinsinden ölçüyü 25,4'e bölüp hedef PPI değeriyle çarpın. Örneğin 58 mm genişlik, 300 PPI için yuvarlandığında yaklaşık 685 piksel gerektirir. Ancak baskı dosyasının kıvrım alanıyla birlikte daha geniş olması gerekiyorsa hesabı toplam çalışma ölçüsü üzerinden yapın. Örnekteki varsayımsal 70 mm genişlik yaklaşık 827 pikseldir. Buton rozet tasarım ölçüsü hesabında yalnızca ön yüzü dikkate almak, çevrede kullanılan görsellerin etkin çözünürlüğünü düşürebilir.
Renk modunu üretim akışına göre belirleyin. Dört renkli baskı için istenen CMYK profili kullanılabilir; bazı dijital sistemlerde ise profilli RGB dosya tercih edilebilir. Baskı ekibinden dosya formatı ve renk profili bilgisini almadan rastgele dönüşüm yapmayın. Parlak ekran renklerinin baskıda aynı görünmesini beklemek doğru değildir. Montajlı, UV baskıya uygun buton rozetlerde beyaz asetatlı yüzey bulunur; burada kâğıt sarma şablonu yerine ilgili baskı yönteminin yerleşim koşulları doğrulanmalıdır.
Uzman notu: Rozet çapı, baskılı kâğıt çapı ve dosyanın piksel genişliği farklı değerlerdir. Üretici şablonu bulunmadan sabit bir taşma payını bütün ürünlere uygulamayın. Ekran görüntüsü veya mesajlaşma uygulamasından sıkıştırılmış görsel yerine orijinal fotoğrafı ve vektörel logoyu kullanın. Kalite değerlendirmesini büyütülmüş ekran görüntüsüne ek olarak gerçek boyutlu, monte edilmiş numunede yapın.
Çözünürlük, renk modu ve görsel kalitesi üretim sürecinde nasıl kontrol edilir?
PDF üzerinde belge ölçüsünü, kullanılan görsellerin etkin PPI değerlerini, gömülü fontları ve renk profillerini inceleyin. Bağlı görsellerin güncel olduğundan emin olun. Buton rozet tasarım ölçüsü doğru olsa bile dışa aktarma sırasında düşük çözünürlüklü sıkıştırma seçilmesi ayrıntıları bozabilir. Baskı ekibinin desteklediği PDF veya PDF/X ayarını kullanın; bütün üretim sistemleri için tek bir PDF/X sürümünü zorunlu kabul etmeyin. Kesim kılavuzlarının görünürlüğünü de son dosyada yeniden denetleyin.
İnce çizgiler, küçük ters yazılar ve koyu zemin üzerindeki açık karakterler için gerçek boyutta test baskısı alın. Fazla koyulaşan alanlarda renk değerlerini ve yüzey etkisini birlikte inceleyin. Aynı görseli tekrar tekrar JPEG olarak kaydetmek yerine düzenlenebilir ana dosyadan yeni çıktı üretin. Buton rozet tasarım ölçüsü küçültüldüğünde fotoğraf kırpmasını yeniden kontrol edin; yüzler veya ürün ayrıntıları güvenli alanın dışına taşmamalıdır.
Kontrol sıklığı, hata işaretleri ve düzeltici adımlar
Dosya denetimini her teslimde; renk kontrolünü yazıcı, sarf veya profil değiştiğinde yenileyin. Pikselli kenarlar, sıkıştırma lekeleri, renk kayması ve kaybolan ince çizgiler araştırılması gereken belirtilerdir. Düşük çözünürlükte orijinal kaynağı isteyin; font sorununda gömme veya eğriye dönüştürme işlemini gözden geçirin. Renk sapmasında cihaz ayarı ve profil uyumunu değerlendirin. Buton rozet tasarım ölçüsü kontrolü ile renk düzeltmesini ayrı kaydedin; böylece hangi değişikliğin hangi sorunu giderdiği anlaşılır.
Seri üretim öncesi prova baskısı
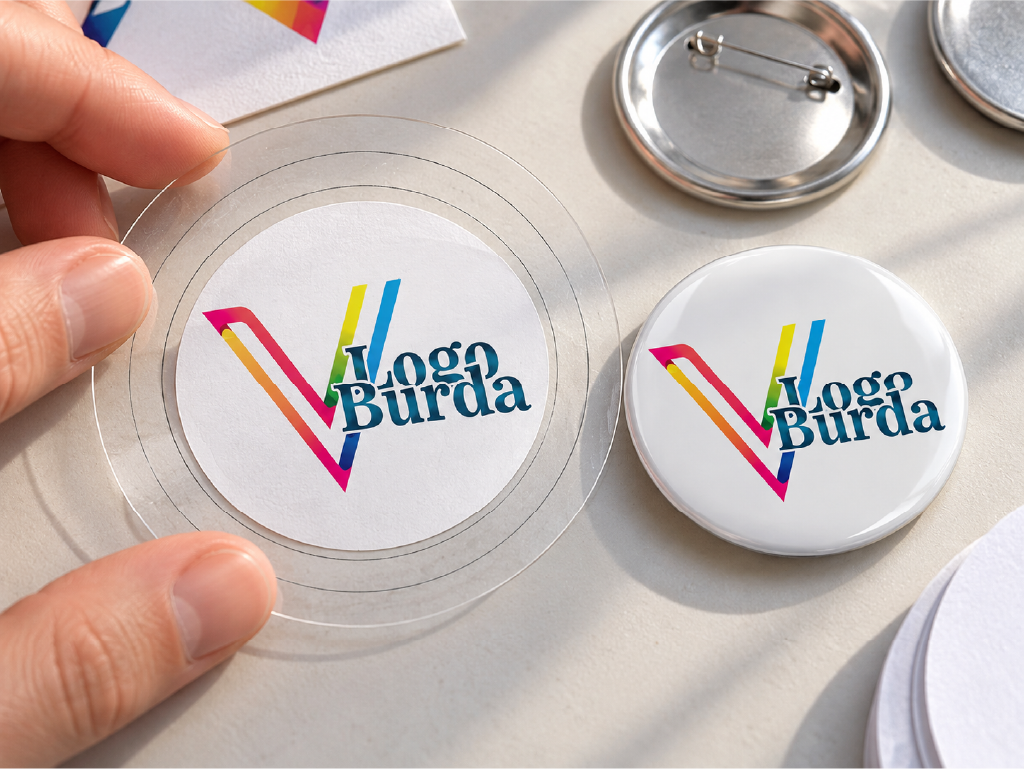
Prova, tasarımı yalnızca kâğıt üzerinde görmekten ibaret değildir. Aynı baskı yöntemi, kâğıt, kapak ve şeffaf filmle monte edilmiş rozet hazırlanmalıdır. Kâğıt kalınlığı ve kaplama davranışı ürünle uyumlu olmalıdır; bütün makineler için tek bir gramaj önerilemez. Buton rozet tasarım ölçüsü onayı, numunenin ön yüzü ve kenarları incelendikten sonra verilmelidir. Parlak film yansımaları, küçük yazıların okunmasını etkileyebilir; değerlendirmeyi tek bir ışık açısıyla sınırlamayın.
Seri üretim öncesi prova baskısı üretim sürecinde nasıl kontrol edilir?
Numunede yazım, renk, merkezleme, çevresel kaplama ve montaj düzgünlüğünü kontrol edin. İş başlangıcında ve üretim sırasında alınan örnekleri onaylı numuneyle karşılaştırın. Vizyon Store'un manuel buton makinesi ürün sayfası farklı kalıp ölçülerinin kullanılabildiğini belirtir. Kalıp değişimlerinde sarf ve kesici uyumunu yeniden doğrulayın. İlk örnekte görülen hatayı üretimin tamamına taşımamak için sorun çözülmeden seri baskı ve montaja devam etmeyin.
Numune, kayıt ve kalite doğrulama yöntemi
Üretim kaydına dosya sürümü, ürün kodu, kalıp ve kesici bilgisi, baskı ayarı, kullanılan malzeme ve onaylı numune referansını ekleyin. Toleransları işin görünüm beklentisine göre önceden tanımlayın; evrensel kabul sınırları uydurmayın. Buton rozet tasarım ölçüsü, okunabilirlik ve renk için ayrı kontrol alanları oluşturun. Uygunsuz örnekleri ayırın, nedeni belirleyin ve düzeltmeden sonra yeni numune hazırlayın. Tekrarlanan siparişlerde önceki dosya başlangıç sağlar; güncel malzemelerle doğrulama yine gereklidir.
Sıkça Sorulan Sorular
58 mm rozet için dosyayı 58 mm hazırlamak yeterli mi?
Kâğıt baskılı ve kıvrılarak monte edilen ürünlerde genellikle yeterli değildir. Baskı ve kesim ölçüleri ön yüz çapından farklı olabilir. Buton rozet tasarım ölçüsü, seçilen sarf, kalıp ve kesicinin güncel şablonundan öğrenilmelidir.
Buton rozet baskısında 300 DPI yeterli olur mu?
Fotoğraflar için gerçek baskı boyutunda yaklaşık 300 PPI yaygın bir başlangıç değeridir. Kaynak kalitesi ve üretim yöntemi ayrıca değerlendirilir. Yalnızca çözünürlük etiketini değiştirmek netlik kazandırmaz; küçük yazıları mümkünse vektörel tutun.
Rozet tasarımında kaç milimetre taşma payı bırakılmalı?
Her ürün için geçerli sabit bir değer bulunmaz. Kıvrım geometrisi ve kesici çapı değişebilir. Rozet baskı şablonu üzerindeki çizgileri esas alın; standart kartvizit taşma payını doğrudan rozet dosyasına uygulamayın.
Rozet dosyası RGB mi CMYK mı olmalı?
Üretim sisteminin istediği renk modu ve profil kullanılmalıdır. CMYK birçok baskı akışında uygundur; bazı dijital sistemler profilli RGB kabul eder. Teslim koşullarını baskı öncesinde doğrulayın ve fiziksel numuneyle renk onayı verin.
Kesim çizgisi baskı dosyasında görünmeli mi?
Üretici açıkça istemedikçe tasarım kılavuzları rozet yüzeyine basılmamalıdır. Kesim işaretleri veya ayrı kesim katmanı gerekiyorsa teslim düzenini önceden netleştirin. Baskı PDF'sini yeniden açıp çizgilerin görünürlüğünü kontrol edin.
Dosyanızı Üretime Hazırlamak İçin Vizyon Store ile İletişime Geçin
Doğru buton rozet tasarım ölçüsü, seçilen ürünün şablonu, uygun çözünürlük ve fiziksel prova birlikte değerlendirildiğinde güvence altına alınır. Promosyon kampanyası, okul etkinliği, kurumsal organizasyon veya kişisel tasarım için hazırlık yapıyorsanız önce ürün çapını ve uygulama yöntemini netleştirin. Mevcut logonuzun vektörel dosyasını, kullanılacak metinleri, hedef adedi ve teslim beklentinizi bir araya getirmeniz, teknik ihtiyaçların daha açık değerlendirilmesini sağlar. Tasarım tamamlanmış olsa bile sipariş öncesinde şablon uyumunu doğrulamak, üretimde gereksiz revizyonları azaltır.
Vizyon Store'un buton rozet ve üretim ekipmanı seçeneklerini inceleyerek ihtiyacınıza uygun ürünleri keşfedebilirsiniz. Demonte sarf, montajlı baskı yüzeyi, kalıp veya kesici seçiminiz için ürün bilgilerini karşılaştırın; güncel şablon, dosya teslim koşulları ve baskılı sipariş seçenekleri hakkında bilgi isteyin. Hazırladığınız tasarımı ürün çapı ve planlanan adetle birlikte paylaşmanız, uygun çözüm ve teklif değerlendirmesini kolaylaştırır. Dosyanızın güvenli alanı, baskı yöntemi veya malzeme uyumu hakkında belirsizlik varsa seri üretim öncesinde iletişime geçerek bu noktaları netleştirin.
Görseller temsilidir ve yapay zekâ kullanılarak oluşturulmuştur.